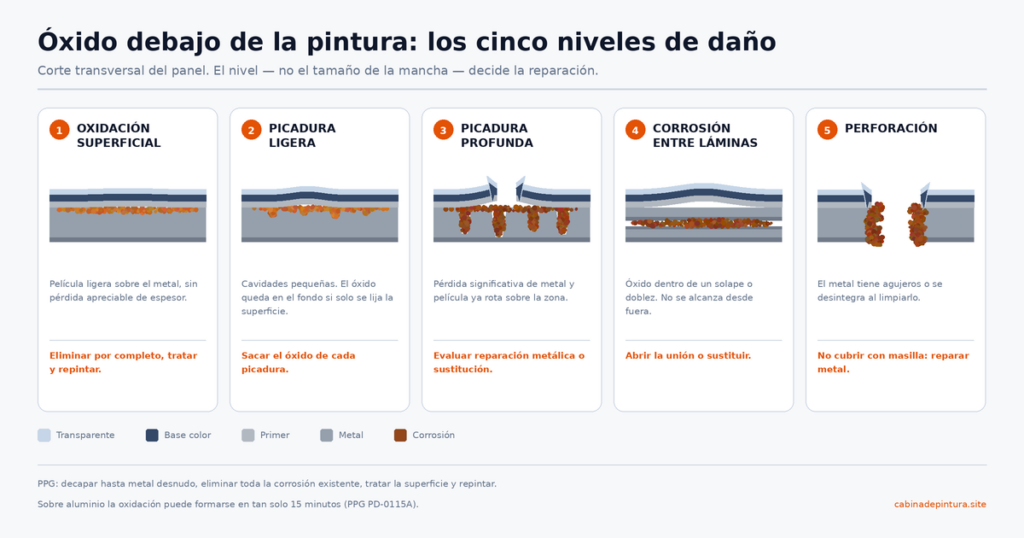
El óxido aparece debajo de la pintura cuando el metal queda expuesto al agua y al oxígeno porque la protección anticorrosiva se dañó, se aplicó mal o nunca se restableció después de una reparación. La corrosión avanza bajo una película que todavía parece sana y se manifiesta después como ampollas, manchas, bordes levantados o pintura desprendida.
Respuesta rápida: no basta con lijar la ampolla, aplicar convertidor encima o taparla con aparejo. PPG es tajante en su ficha de corrosión: decapar la pintura de la zona afectada hasta el metal desnudo, eliminar toda la corrosión existente, tratar la superficie con los productos adecuados de tratamiento de metal y con imprimación de grabado ácido, y repintar.
La parte visible casi siempre es menor que la zona afectada. El óxido se extiende por debajo del recubrimiento, dentro de una unión o desde la cara interna del panel — donde no lo ves hasta que la película cede.
Cómo se ve antes de que sea evidente
PPG describe el defecto como desprendimiento de pintura, ampollamiento y decoloración de la película, especialmente alrededor de accesorios de carrocería, cantos de panel y juntas. Esas tres ubicaciones son el mapa: donde hay un tornillo, un canto o una unión, hay una ruta de entrada.
- Ampollas pequeñas o agrupadas, sobre todo en línea.
- Pintura levantada siguiendo un borde.
- Manchas café, rojizas o amarillentas bajo el transparente.
- Descamación alrededor de tornillos, remaches y accesorios.
- Burbujas en dobleces, solapes y puntos de soldadura.
- Decoloración alrededor de una perforación.
- Puntos que reaparecen justo donde se hizo un retoque.
- Óxido que escurre desde la parte baja de una puerta.
Cómo distinguirlo de otros defectos
| Defecto | Apariencia | Qué hay debajo |
|---|---|---|
| Corrosión bajo pintura | Ampollas, decoloración y película levantada | Óxido adherido al metal, metal picado |
| Ampollamiento por humedad | Burbujas cerradas de distintos tamaños | Humedad o contaminación, no necesariamente óxido |
| Descamación | Escamas lisas que se despegan por los bordes | Falla de adherencia entre capas, metal limpio |
| Desconchón por piedra | Punto pequeño de borde definido | Metal o primer expuesto por impacto |
| Polvo ferroviario | Puntos anaranjados diminutos sobre el barniz | Partículas ferrosas adheridas al acabado, panel sano |
| Levantamiento | Arrugas o pliegues en la película | Reacción entre capas o ataque de solvente |
La prueba práctica: los puntos de contaminación férrica se retiran con descontaminante y no dejan daño. Si la ampolla contiene óxido unido al metal, la corrosión ya está bajo el sistema de pintura y no hay atajo. Si la escama se desprende limpia y deja metal sin óxido, el problema es de adherencia — eso lo tratamos en por qué se cae la pintura del auto.
El catálogo completo de defectos está en la herramienta de diagnóstico.
Las dos causas raíz según PPG
La ficha de PPG reduce todo a la corrosión del sustrato metálico con la consiguiente pérdida de adherencia, y la atribuye a dos orígenes:
- Exposición del metal desnudo por daños accidentales o por dejar orificios taladrados sin tratar. Esa segunda mitad es la que se pasa por alto en el taller: cada perforación nueva para un soporte, una antena o un remache deja metal expuesto en el canto del agujero.
- Exposición del metal desnudo por deterioro de la película de pintura debido a contaminación.
Y la prevención son dos frases: tratar todas las superficies metálicas con los productos adecuados de tratamiento de metal y con imprimación de grabado ácido antes de pintar, y reparar cualquier daño en la película lo antes posible, tratando de inmediato cualquier canto de metal que quede expuesto.
«De inmediato» tiene número. El SOP PD-0115A de PPG para aluminio desnudo lo cuantifica: «la oxidación puede formarse sobre superficies de aluminio expuestas en tan solo 15 minutos». Si hay demora, indica matizar o volver a lijar antes de imprimar. No es una recomendación de cortesía: es la diferencia entre imprimar sobre metal y imprimar sobre una capa de óxido invisible.
Dónde aparece y por qué ahí
| Zona | Motivo habitual | Qué revisar |
|---|---|---|
| Borde del cofre | Impactos de gravilla | Desconchones con metal expuesto |
| Arcos de rueda | Agua, lodo y abrasión | Antigravilla, canto interno y drenaje |
| Parte baja de puertas | Humedad atrapada dentro | Drenajes, doblez y cera de cavidades |
| Marco del parabrisas | Filtración o corte durante la sustitución | Sellado, rayas en la pintura del canal |
| Soldaduras | Protección destruida por el calor | Cara exterior, reverso y cavidad |
| Tornillos y accesorios | Perforaciones sin tratar | Cantos del agujero y contacto entre metales |
| Uniones de panel | Sellador incompleto o no restituido | Humedad entre dos láminas |
| Estribos y bajos | Impacto y abrasión constante | Recubrimiento y salidas de drenaje |
Los seis errores de proceso que la provocan
1. El metal quedó desnudo más tiempo del debido
Después de lijar o decapar, el metal empieza a reaccionar. PPG indica imprimar o tratar químicamente el sustrato inmediatamente después de la preparación, y volver a matizar si hubo demora. Preparar al final del turno y aplicar al día siguiente ya es una falla de proceso, aunque no se vea nada.
2. Se usó el mismo abrasivo en acero y aluminio
El SOP PD-0115A es explícito: nunca uses la misma pieza de lija sobre acero y sobre aluminio, para evitar corrosión galvánica. Y añade evitar la contaminación cruzada de partículas de acero y aluminio en suspensión generadas en la misma zona del taller. Una advertencia adicional del mismo documento que casi nadie menciona: en las condiciones adecuadas, el polvo de aluminio puede ser combustible.
3. Se cubrió el metal solo con aparejo
El primer surfacer nivela; no todos protegen. PPG define métodos autorizados para metal expuesto — etch primer, primer epóxico o tratamiento químico de metal — y el aparejo va después, no en lugar de ellos.
4. No se eliminó todo el óxido anterior
Lijar solo la parte oscura deja corrosión dentro de las picaduras y en los cantos. El óxido residual sigue reaccionando bajo el sistema nuevo y reaparece como puntos rojizos, ampollas o una mancha que crece desde el mismo punto. PPG exige eliminar toda la corrosión existente antes de tratar y repintar.
5. No se restableció el sellador de juntas
3M advierte que muchos fabricantes ya exigen sellar solapes y dobleces en paneles de reemplazo aunque no traigan sellador de fábrica, y mantienen esos procedimientos actualizados en sus portales. Una junta abierta permite que la corrosión empiece entre dos láminas, donde no se puede eliminar desde fuera.
6. No se protegieron las cavidades internas
3M recomienda aplicar cera de cavidades después de cualquier reparación, y da una cifra que casi nunca se respeta: tres manos de cera de cavidades para construir el espesor que cumple el estándar de ensayo ASTM B117. Una pasada rápida con la boquilla no cuenta.
El detalle que decide una soldadura: cobre o zinc
Es la parte más contraintuitiva de todo el tema, y 3M la explica sin ambigüedad. Muchos técnicos prefieren los weld-through primers de cobre. Pero:
El zinc protege; el cobre acelera la corrosión del acero. El zinc ofrece cualidades de sacrificio — se corroe preferentemente antes que el acero mediante corrosión bimetálica. El cobre hace exactamente lo contrario. Por eso, según 3M, muchos fabricantes especifican recubrimientos a base de zinc al reemplazar soldaduras en paneles, y ningún fabricante automotriz especifica actualmente el uso de weld-through primer de cobre.
En la misma línea, 3M recomienda para el sellado de soldaduras un sellador de juntas de poliuretano monocomponente directo a metal con tiempo abierto largo, que permite hacer la soldadura por resistencia por puntos con el sellador aún fresco: el punto queda encapsulado en un material hermético al agua. Es la técnica indicada para arcos de rueda y pestañas inferiores, las zonas más expuestas al agua y a las sales de deshielo.
Etch primer y sellador: la incompatibilidad que nadie revisa
Este punto vale una reparación completa. 3M señala que el término «autograbante» se usa con demasiada ligereza, y que los verdaderos etch primers contienen un componente ácido que puede impedir que el sellador de juntas adhiera correctamente y hacerlo fallar con el tiempo. Añade que los primers de un componente llamados «self-etch» tampoco son, por sí solos, una buena opción de protección anticorrosiva.
La recomendación es aplicar el sellador sobre primer epóxico o uretano de dos componentes, o sobre e-coat de fábrica. Si aplicar sobre metal desnudo es la única vía aceptable, hay que elegir un sellador diseñado y probado para ello, acondicionar y limpiar las soldaduras y lijar y limpiar el metal.
Los «puntos calientes» de corrosión. 3M advierte que cuando el sellador se aplica directo a metal pueden aparecer focos de corrosión justo en el borde donde el sellador se encuentra con el metal desnudo, si el primer y la pintura no llegan bien hasta ahí. Es un lugar que casi nadie inspecciona y que explica corrosiones recurrentes en reparaciones aparentemente bien hechas.
Cuánta corrosión hay realmente: los seis niveles
Antes de decidir la reparación hay que clasificar lo que encontraste. El nivel, no el tamaño de la mancha, define el trabajo.
| Nivel | Condición | Decisión |
|---|---|---|
| Oxidación superficial | Película ligera, sin pérdida apreciable de metal | Eliminar por completo, tratar y repintar |
| Picadura ligera | Cavidades pequeñas en la superficie | Sacar el óxido del fondo de cada picadura y evaluar espesor |
| Picadura profunda | Pérdida significativa, lámina debilitada | Evaluar reparación metálica o sustitución |
| Corrosión entre láminas | Óxido dentro de un solape o doblez | Abrir la unión o sustituir según procedimiento |
| Perforación | Agujeros o metal que se desintegra | No cubrir con masilla; reparar o reemplazar metal |
| Corrosión estructural | Afecta largueros, refuerzos o puntos de seguridad | Procedimiento del fabricante del vehículo |
Ni la pintura ni la masilla devuelven resistencia a una lámina perforada o adelgazada. Cuando el daño toca elementos estructurales, la decisión deja de ser estética: revisa medición de chasis después de un choque y trabaja con el procedimiento del fabricante. Sobre masilla aplicada donde no debe, el resultado predecible está en por qué se agrieta la masilla.
Cómo determinar hasta dónde llega
- Limpia sin ocultar. Retira suciedad sin tapar grietas ni ampollas con producto.
- Busca la ruta de entrada. Cantos, perforaciones, juntas, sellador agrietado, filtraciones de cristales.
- Revisa la cara interna por los accesos existentes antes de tocar el exterior.
- Desmonta molduras y accesorios. Nunca evalúes solo el área visible.
- Retira la pintura que ceda, avanzando poco a poco hasta encontrar película firmemente adherida.
- Decapa alrededor del punto para comprobar si la corrosión se extendió lateralmente bajo el primer.
- Clasifica el metal según la tabla anterior: superficial, picado, perforado.
- Sigue la junta. Si el óxido entra en un solape, continúa entre las dos láminas.
La reparación correcta, paso a paso
- Desmonta lo necesario — molduras, accesorios y selladores que oculten la zona.
- Localiza el origen. Filtración, perforación sin tratar, junta abierta o daño desde el reverso.
- Decapa hasta metal desnudo en toda el área afectada, no solo bajo la ampolla.
- Elimina toda la corrosión, incluida la del fondo de las picaduras y la de los cantos.
- Evalúa la lámina y sustituye o repara si hay adelgazamiento o perforación.
- Limpia con el limpiador de superficie adecuado y una toalla limpia; seca a fondo.
- Prepara el metal expuesto con lijadora orbital de doble acción, grano P120–P180 e interfaz, y pad de matizado en cantos, líneas de carrocería y recesos. Vuelve a limpiar toda la pieza.
- Imprima o trata químicamente de inmediato con el método autorizado por tu línea de pintura.
- Aísla los metales distintos donde haya contacto entre metales desnudos — tornillos, remaches, bisagras.
- Reconstruye con primer surfacer, sellador y acabado respetando fichas técnicas y ventanas de repintado.
- Restablece el sellador de juntas y la protección interna: cavidades, bridas y reverso.
- Comprueba que los drenajes quedaron abiertos antes de entregar.
Los pasos 6 a 8 son el SOP PD-0115S de PPG para acero desnudo y galvanizado, en su orden original. El paso 9 corresponde a su recomendación de aplicar un producto de control de electrólisis donde los metales desnudos hacen contacto entre sí.
Qué método usar sobre metal desnudo
PPG define métodos alternativos, no uno solo, y la elección depende del sustrato, la línea de producto y las regulaciones locales de VOC y metales pesados.
| Sustrato | Métodos autorizados por PPG |
|---|---|
| Acero desnudo y galvanizado (PD-0115S) | Método 1: etch primer. Método 2: primer epóxico. |
| Aluminio desnudo (PD-0115A) | Método 1: etch primer. Método 2: tratamiento de metal SX. Método 3: primer epóxico. |
En su guía de productos directos a metal, PPG describe los primers epóxicos como sus opciones más utilizadas para aplicación directa a metal, con adherencia y protección anticorrosiva, y con la posibilidad de usarse además como sellador. Sus etch primers actuales los presenta como libres de cromatos y de secado rápido. Y marca un límite importante en los tratamientos de metal de la serie SX: deben recubrirse con un epóxico, no son un acabado en sí mismos.
Regla operativa: el método correcto no es el que tienes a la mano, es el que autoriza la ficha técnica de tu sistema para ese sustrato. Mezclar un etch primer de una marca con un aparejo de otra es exactamente el escenario donde la protección falla sin aviso.
¿Sirve el convertidor de óxido?
No como atajo. PPG no contempla «convertir» el óxido: indica decapar hasta metal desnudo y eliminar toda la corrosión existente. Un tratamiento químico solo tiene lugar cuando forma parte del sistema aprobado por el fabricante de pintura, se aplica sobre metal ya limpio y se recubre con el producto que su ficha especifica.
Lo que un convertidor nunca hace: devolver espesor a una lámina picada, detener corrosión dentro de una junta cerrada, ni sustituir la reparación de metal perforado.
Protocolo anticorrosión para el taller
Trece puntos que convierten la protección anticorrosiva en parte del proceso y no en el paso que se hace «si sobra producto»:
- Identifica el material de cada panel antes de tocarlo — acero, galvanizado o aluminio.
- Mantén abrasivos separados y rotulados para acero y aluminio.
- Evita polvo ferroso en la zona donde se trabaja aluminio.
- Define por escrito qué primers directos a metal está autorizado a usar el taller.
- Registra en la orden el momento en que queda metal expuesto.
- No dejes metal desnudo entre turnos; si ocurre, vuelve a matizar antes de imprimar.
- Aísla los contactos entre metales distintos con el producto especificado.
- Incluye la revisión del reverso del panel en la orden de reparación.
- Restablece el sellador de juntas conforme al procedimiento del fabricante del vehículo.
- Aplica tres manos de cera de cavidades, al final del proceso.
- Verifica que ningún drenaje quedó bloqueado con sellador o recubrimiento.
- Usa aire limpio y seco: el agua y el aceite en la línea contaminan el metal preparado. Revisa agua en la línea de aire comprimido.
- Documenta productos y lotes utilizados, y registra cada reaparición de corrosión con su causa.
Si trabajas con aseguradoras o buscas homologación, este protocolo es exactamente el tipo de evidencia que se audita: certificación OEM para talleres.
Los quince errores que hacen que regrese
- Lijar solo la ampolla visible.
- Dejar óxido en el fondo de las picaduras.
- Cubrir la zona con convertidor y masilla.
- Aplicar primer surfacer directo sobre metal sin confirmar que está autorizado.
- Dejar el metal desnudo durante horas.
- Tocar el metal limpio con las manos.
- Usar la misma lija en acero y aluminio.
- Aplicar sellador de juntas sobre etch primer.
- Ignorar la cara interna del panel.
- No restablecer el sellador de las uniones.
- Omitir la cera de cavidades o aplicar una sola mano.
- Usar weld-through primer de cobre.
- Tapar una perforación con fibra o masilla.
- Bloquear los drenajes con sellador o recubrimiento.
- No investigar la filtración que originó todo.
Cuándo sustituir en lugar de reparar
- La corrosión perforó la lámina.
- Hay pérdida significativa de espesor.
- El metal se desintegra al limpiarlo.
- El óxido está dentro de una unión inaccesible.
- Se afectó un componente estructural.
- La reparación excede los límites que fija el fabricante.
- No es posible restablecer la protección interna.
3M lo enmarca bien: hay muchos factores y variables que afectan cada reparación, y el técnico y el taller deben evaluar cada caso concreto, incluidas las directrices del vehículo, de la pieza y del fabricante, para determinar qué es apropiado. La apariencia exterior no es el criterio.
Preguntas frecuentes
¿Por qué salen burbujas de óxido debajo de la pintura?
Porque el metal está reaccionando bajo el recubrimiento y los productos de corrosión ocupan más volumen que el metal original, empujando la película hacia arriba hasta romperla.
¿Se puede detener sin retirar la pintura?
No de forma confiable. PPG indica decapar hasta metal desnudo y eliminar toda la corrosión existente antes de tratar y repintar.
¿El convertidor de óxido reemplaza el decapado?
No. Solo tiene lugar cuando forma parte del sistema aprobado por el fabricante de pintura y se aplica sobre metal ya preparado. No devuelve espesor ni alcanza el óxido dentro de una junta.
¿Puedo aplicar masilla sobre el óxido?
No. La corrosión debe eliminarse y la lámina repararse antes de aplicar cualquier relleno. Sobre óxido activo, la masilla se desprende con la reparación completa.
¿Qué primer se usa sobre metal desnudo?
Depende del sustrato. PPG autoriza etch primer o primer epóxico sobre acero desnudo y galvanizado; sobre aluminio añade los tratamientos de metal SX, que deben recubrirse con un epóxico.
¿Cuánto tiempo puedo dejar el metal expuesto?
El menor posible. PPG indica imprimar o tratar de inmediato y señala que sobre aluminio la oxidación puede formarse en tan solo 15 minutos. Si hubo demora, hay que matizar o volver a lijar antes de imprimar.
¿Es mejor el weld-through primer de cobre o el de zinc?
Zinc. Según 3M, el zinc se corroe preferentemente antes que el acero y lo protege, mientras que el cobre acelera la corrosión del acero. Ningún fabricante automotriz especifica actualmente weld-through primer de cobre.
¿Cuántas manos de cera de cavidades hacen falta?
3M recomienda tres manos, para construir un espesor de recubrimiento que cumpla el estándar de ensayo ASTM B117.
¿El aluminio también se oxida?
No forma óxido rojo como el acero, pero desarrolla oxidación superficial en minutos y sufre corrosión galvánica cuando se contamina con partículas de acero o entra en contacto con otro metal sin aislar.
¿La corrosión te regresa en los mismos trabajos?
Cuando el óxido reaparece después de repintar, casi nunca es la pintura: es el método sobre metal desnudo, el tiempo de exposición, el sellador o la protección interna. Cuéntanos el caso y revisamos el proceso completo contigo.
- Definimos qué método directo a metal corresponde a tu sistema
- Revisamos separación de abrasivos entre acero y aluminio
- Verificamos aire, limpieza y tiempos de exposición del metal
- Armamos el protocolo de sellador y cera de cavidades del taller
Somos distribuidores en Guadalajara, pero primero diagnosticamos. Si se resuelve con un cambio de proceso y sin comprar nada, te lo decimos.
Fuentes
- PPG Automotive Refinish — Corrosión: causas, prevención y técnicas de reparación.
- PPG Refinish — PD-0115S: preparación de acero desnudo y galvanizado.
- PPG Refinish — PD-0115A: preparación de aluminio desnudo.
- PPG Refinish — Painting bare metal: opciones directas a metal.
- 3M Collision Repair — Corrosion Protection: weld-through primer, sellado de soldadura y cera de cavidades.
- 3M Collision Repair — Seam Sealers and Coatings: selladores sobre etch primer y aplicación directa a metal.