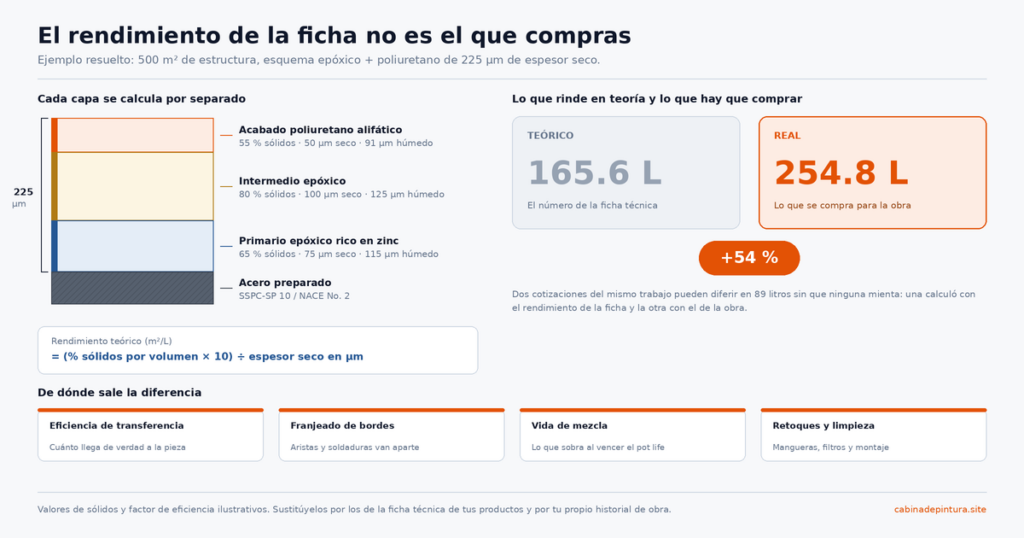
Si te entregaron una especificación con esquema epóxico + poliuretano y necesitas convertirla en litros, el cálculo tiene dos partes: el rendimiento teórico, que sale de una fórmula sencilla, y las pérdidas reales, que son las que revientan el presupuesto. En el ejemplo resuelto de esta guía, la diferencia entre ambos es del 54 %.
Respuesta rápida
La fórmula es rendimiento teórico (m²/L) = (sólidos por volumen × 10) ÷ espesor seco en micras. Calcula cada capa por separado, suma, y después divide entre tu factor de eficiencia real. Nunca compres con el número teórico: es el que viene en la ficha y el que nunca ocurre en obra.
Qué te está diciendo la especificación
Una especificación de esquema industrial suele traer cinco datos. Los tres primeros no se negocian: son el trabajo.
| Lo que dice | Lo que significa para tu compra |
|---|---|
| Grado de preparación (por ejemplo SSPC-SP 10/NACE No. 2) | No es material, es mano de obra y abrasivo. Cambiar SP 10 por SP 6 cambia el costo del trabajo, no el de la pintura |
| Espesor seco total (micras) | El dato que manda todo el cálculo |
| Reparto por capa | Cada capa se calcula aparte porque cada producto tiene sólidos distintos |
| Categoría de ambiente (C3, C4, C5…) | Justifica por qué pide ese espesor. No cambia el cálculo, cambia el sistema |
| Durabilidad esperada | Define si el esquema propuesto es aceptable, no cuánto material comprar |
Si la especificación solo dice «esquema epóxico-poliuretano» sin espesores, no se puede cotizar. Pídelos antes de dar un número, o tendrás que absorber la diferencia.
La fórmula
Un litro de pintura de 100 % sólidos aplicado a 1 micra de espesor cubre 1,000 m². De ahí sale todo:
Rendimiento teórico (m²/L) = (% sólidos por volumen × 10) ÷ espesor seco (µm)
Espesor húmedo (µm) = espesor seco (µm) ÷ (% sólidos ÷ 100)
El dato que necesitas es sólidos por volumen, no por peso. Vienen en la ficha técnica del producto y no son intercambiables: confundirlos puede desviar el cálculo en decenas de litros. Si la ficha solo trae sólidos por peso, pídele al proveedor el valor por volumen.
Ejemplo resuelto: 500 m² de estructura
Supongamos que recibes esta especificación para una estructura de acero en ambiente C4, con preparación SSPC-SP 10/NACE No. 2 y 225 micras de espesor seco total repartidas en tres capas.
Los porcentajes de sólidos del ejemplo son ilustrativos. Sustitúyelos por los de la ficha técnica de los productos que vas a comprar, porque cambian mucho entre fabricantes y entre versiones del mismo producto.
| Capa | Sólidos vol. | Espesor seco | Rendimiento teórico | Litros teóricos |
|---|---|---|---|---|
| Primario epóxico rico en zinc | 65 % | 75 µm | 8.67 m²/L | 57.7 L |
| Intermedio epóxico | 80 % | 100 µm | 8.00 m²/L | 62.5 L |
| Acabado poliuretano alifático | 55 % | 50 µm | 11.00 m²/L | 45.5 L |
| Total | — | 225 µm | — | 165.6 L |
Fíjate en algo contraintuitivo: el acabado de poliuretano es la capa que menos material consume —45.5 L contra 62.5 del intermedio— aunque suele ser la más cara por litro. Es la de menor espesor. Quien presupuesta «a ojo» suele sobreestimar el acabado y quedarse corto en el intermedio.
Si compras 166 litros, te vas a quedar corto. Ahora viene la parte que importa.
Las pérdidas que nadie presupuesta
El rendimiento teórico asume que cada gota de pintura acaba sobre la pieza, con espesor perfectamente uniforme y sin desperdicio. Eso no ocurre nunca. Cuatro cosas se comen la diferencia:
1. Eficiencia de transferencia
Es cuánto del material atomizado se deposita realmente en la pieza. Depende del método, de la geometría y del operador. Una estructura tubular o de celosía desperdicia muchísimo más que una placa plana: el abanico atraviesa el aire entre perfiles.
No uses un valor de tabla. Pídele a tu proveedor el factor que aplica a tu método y a tu tipo de pieza, y si ya tienes historial de obras parecidas, usa el tuyo: es más confiable que cualquier promedio.
2. Franjeado de bordes y soldaduras
La película líquida se retrae por tensión superficial sobre aristas, cantos y cordones de soldadura. Puedes tener el espesor correcto en la cara plana y la mitad en el borde — y el borde es donde empieza la corrosión.
Por eso muchas especificaciones exigen una capa de franjeado sobre bordes y soldaduras antes de la capa general. Es material adicional que casi nadie mete al presupuesto, y su peso depende de cuánto perímetro y cuánta soldadura tenga la estructura. En celosía puede ser considerable.
3. Vida de mezcla
Los dos componentes obligan a preparar cantidades limitadas. Lo que sobra al vencerse el pot life se tira, y en días calurosos se acorta solo porque el propio volumen genera calor de reacción. Preparar de más es la forma más común de desperdiciar material caro.
4. Retoques y limpieza de equipo
Material que queda en mangueras, filtros y bomba, más los retoques posteriores al montaje. En estructura que se ensambla en sitio, los retoques después del izaje no son opcionales: son parte del trabajo.
El cálculo con pérdidas
Aplicando al mismo ejemplo un factor de eficiencia del 65 % —valor ilustrativo, sustitúyelo por el tuyo— los litros por comprar quedan así:
| Capa | Litros teóricos | Litros reales al 65 % |
|---|---|---|
| Primario epóxico rico en zinc | 57.7 L | 88.8 L |
| Intermedio epóxico | 62.5 L | 96.2 L |
| Acabado poliuretano alifático | 45.5 L | 69.9 L |
| Total | 165.6 L | 254.8 L |
Ese 54 % es la razón por la que dos cotizaciones del mismo trabajo pueden diferir enormemente sin que ninguna esté mintiendo: una calculó con el rendimiento de la ficha y la otra con el de la obra.
Espesor húmedo: cómo verificar mientras se pinta
El espesor seco solo se puede medir cuando ya es tarde para corregir. El húmedo se mide con peine durante la aplicación, y ahí sí se puede ajustar. Para el mismo ejemplo:
| Capa | Espesor seco especificado | Lectura de peine húmedo |
|---|---|---|
| Primario epóxico rico en zinc | 75 µm | 115 µm |
| Intermedio epóxico | 100 µm | 125 µm |
| Acabado poliuretano alifático | 50 µm | 91 µm |
Anota esos tres números y entrégaselos al pintor. Un peine cuesta una fracción de lo que cuesta rehacer una estructura por espesor bajo.
Qué pedir para que las cotizaciones sean comparables
Si vas a comparar proveedores, exige que todos coticen sobre la misma base. Pide por escrito:
- Sólidos por volumen de cada producto — no por peso.
- Espesor seco recomendado por capa, con mínimo y máximo.
- Rendimiento teórico al espesor de tu especificación, no al que a ellos les conviene.
- Factor de pérdida asumido y con qué método de aplicación.
- Si el franjeado está incluido en los litros cotizados.
- Vida de mezcla a la temperatura real de tu zona de trabajo.
- Ventana de repintado entre capas, mínima y máxima.
- Costo de endurecedores y reductores, que suelen cotizarse aparte.
Una cotización que no trae sólidos por volumen no se puede comparar con ninguna otra. Es el dato que convierte un precio por litro en un precio por metro cuadrado protegido.
Errores de cálculo más frecuentes
- Usar sólidos por peso. Da un número mayor y falso. Siempre por volumen.
- Calcular el esquema completo con un solo rendimiento. Cada capa tiene sólidos y espesor distintos; hay que calcularlas por separado.
- Comprar con el número teórico. Es el escenario ideal, no el presupuesto.
- Olvidar el franjeado. Y después no entender por qué falló en los bordes.
- Medir el área por la envolvente. Una celosía tiene mucha más superficie real que la silueta que ocupa.
- No contar los reversos. Si la pieza se pinta por los dos lados, el área se duplica.
- Ignorar el desperdicio por vida de mezcla en jornadas calurosas o con preparaciones grandes.
Si además tienes dudas sobre qué esquema corresponde a tu ambiente, revisa pintura industrial y la comparativa epóxico vs. poliuretano. Si el sustrato no es acero al carbón, empieza por cómo elegir pintura según el sustrato.
Preguntas frecuentes
¿Cómo se calcula el rendimiento de una pintura industrial?
Rendimiento teórico en m²/L = sólidos por volumen multiplicado por 10, dividido entre el espesor seco en micras. Por ejemplo, un producto de 80 % de sólidos aplicado a 100 micras rinde 8 m²/L en condiciones ideales.
¿Por qué nunca alcanza el rendimiento de la ficha técnica?
Porque el valor de la ficha es teórico: supone que todo el material se deposita en la pieza con espesor uniforme y sin desperdicio. En obra se pierde por eficiencia de transferencia, franjeado de bordes, vencimiento de la vida de mezcla y limpieza de equipo. En el ejemplo de esta guía la diferencia fue del 54 %.
¿Sólidos por peso o por volumen?
Siempre por volumen para calcular rendimiento. Los sólidos por peso dan un número mayor y no sirven para esta fórmula. Si la ficha solo trae el valor por peso, pídele al proveedor el volumétrico.
¿Cuánto espesor húmedo aplico para lograr el seco especificado?
Espesor húmedo = espesor seco dividido entre los sólidos por volumen expresados en decimal. Para 100 micras secas con 80 % de sólidos, son 125 micras húmedas, verificables con peine durante la aplicación.
¿Qué es el franjeado y por qué suma material?
Es una capa aplicada específicamente sobre bordes, aristas y cordones de soldadura antes de la capa general, porque la película líquida se adelgaza sola en esas zonas por tensión superficial. Es material adicional que muchas especificaciones exigen y que casi nadie presupuesta.
¿Puedo comparar dos cotizaciones por precio por litro?
No. Un producto con más sólidos cubre más metros por litro al mismo espesor, así que puede salir más barato aunque cueste más el envase. La comparación válida es el costo por metro cuadrado protegido al espesor de tu especificación.
Mándanos tu especificación y la validamos con el fabricante
Distribuimos el portafolio PPG Amercoat. Revisamos tu especificación, la escalamos al equipo técnico de PPG para que ellos validen el esquema y los espesores, y nosotros te surtimos el material en Guadalajara.
- El esquema lo respalda el fabricante, no una recomendación de mostrador
- Recibes el cálculo de material por capa y el espesor húmedo para el aplicador
- Si la especificación viene incompleta, te decimos qué falta pedirle a quien te la entregó
- Sin costo y sin compromiso de compra
Para arrancar necesitamos: metros cuadrados, tipo de estructura, ambiente de servicio, espesor por capa si ya lo traes y método de aplicación.
Nota metodológica y fuentes
Las fórmulas de rendimiento teórico y espesor húmedo son aritmética de volumen, no una recomendación de producto: un litro al 100 % de sólidos aplicado a 1 micra cubre 1,000 m². Los porcentajes de sólidos, los espesores y el factor de eficiencia del ejemplo son ilustrativos y deben sustituirse por los de tu proyecto.
- AMPP SC-05 Surface Preparation: designaciones de los grados de limpieza citados, incluidos SSPC-SP 6/NACE No. 3 y SSPC-SP 10/NACE No. 2.
- PPG Protective and Marine Coatings — catálogo de productos: epóxicos ricos en zinc, epóxicos de altos sólidos y poliuretanos para esquemas de protección.
- La clasificación de ambientes corrosivos C2 a CX se define en la norma ISO 12944-2. Confirma la edición vigente antes de citarla en una especificación.
- Los sólidos por volumen, espesores recomendados, vida de mezcla y ventanas de repintado deben tomarse de la ficha técnica vigente de cada producto.